



 全景工厂






微信客服
微信公众号

抖音视频
2026-08-27 14:20:17
3D打印的“精细度”(即精度和表面质量)是一个综合指标,受到打印技术、材料特性、模型设计以及参数设置等多种因素的共同影响。如果您追求极致的精细效果,可以从以下几个核心维度来了解和优化:
不同的3D打印技术在精细度上存在显著的阶梯差异:
光固化技术(SLA/DLP):这是目前追求高精细度的首选。其利用紫外光逐层固化液态树脂,精度极高,通常可达 ±0.1mm 以内,部分高端设备甚至能精确到 0.025mm。它能轻松还原0.5mm的细发丝或0.3mm的精密齿轮,且表面极其光滑,几乎无层纹。
熔融沉积成型(FDM):通过挤出熔融材料逐层堆积,精度相对较低,一般在 ±0.1mm到±0.5mm 之间。其精细度受限于喷嘴直径和层高,表面会有明显的“台阶效应”(层纹)。
金属3D打印(SLM/LPBF):传统金属打印精度通常在20-50微米级别,表面带有颗粒感。但最新的微米级高精度金属打印技术,已将公差缩小至 2-10微米,表面粗糙度优化至Ra 0.8微米左右,几乎无需后续CNC加工即可实现“净成形”。
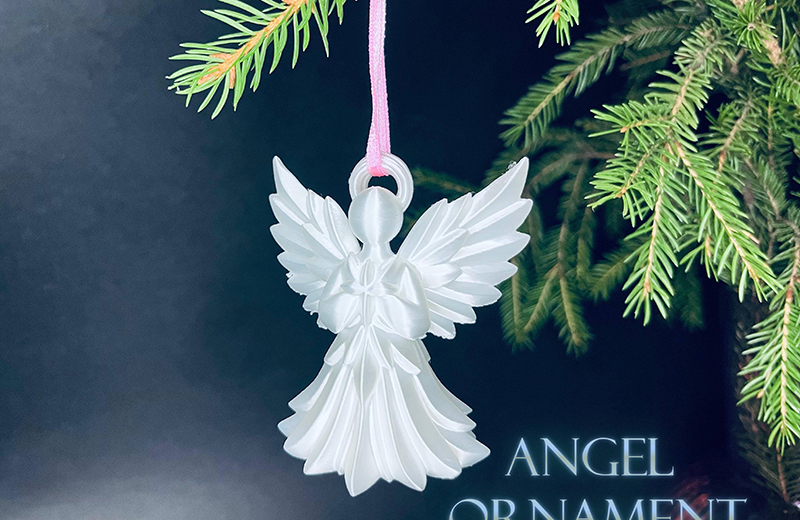
除了设备本身的分辨率,以下因素也直接决定了成品的精细程度:
打印参数设置:对于FDM工艺,层厚越小(如从0.3mm降至0.1mm)、填充密度越高、打印速度越慢,成品的细节就越丰富、表面越光滑。对于光固化,合理设置单层曝光时间和支撑接触点大小(如设为0.2mm)能大幅减少后处理痕迹。
材料特性:材料的收缩率、热膨胀系数和流动性至关重要。例如,ABS材料在冷却时收缩变形较大,容易导致尺寸偏差;而光固化或金属粉末的颗粒度越小,打印表面就越细腻。
模型设计结构:模型的壁厚和悬垂角度直接影响精细度。如果壁厚过薄,容易导致结构变形;悬垂角度小于45°的结构通常需要添加支撑,拆除支撑后极易留下凹痕,破坏表面精细度(注:部分前沿金属打印技术已能实现10°角的无支撑成型)。
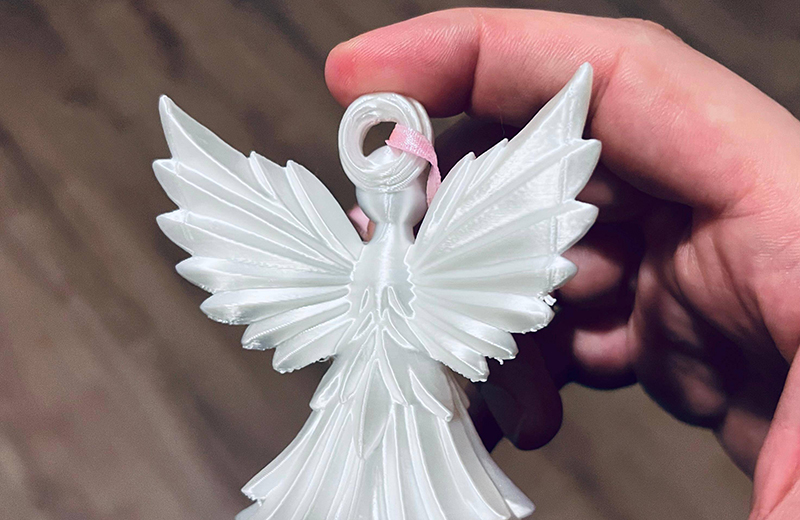
刚打印完成的模型往往需要后处理才能达到最终的“精细”状态:
支撑去除与打磨:FDM件需要经历从粗砂纸(如400目)到细砂纸(如2000目)的逐级打磨,以消除层纹;光固化件拆除细针状支撑后,只需轻微打磨即可。
化学蒸汽平滑:针对SLS(尼龙)等粉末烧结工艺,利用化学溶剂蒸汽使零件表面发生受控熔化,能完美填平表面的“峰和谷”,将表面粗糙度降至3微米以下,同时密封孔隙。
总结建议:
如果您需要制作对细节和表面光洁度要求极高的工艺品(如手办、牙科模型、精密小齿轮),光固化(SLA) 是目前性价比最高且效果最好的选择;如果涉及高强度的工业精密零件,可以关注微米级金属3D打印技术;如果是普通的结构验证,可以通过降低FDM的层高并配合精细打磨来尽量提升质感。