



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-01 16:02:20
3D打印手板制作是利用增材制造技术,将数字模型快速转化为实体样件的过程,主要用于产品外观验证、结构装配测试或功能演示。相比传统CNC加工或开模,它具有无需模具、周期短、可制造复杂结构等显著优势,是研发阶段“试错”和“验证”的核心手段。
快速原型制造:从数字模型到实体手板仅需数小时至数十小时,大幅缩短研发周期。
设计自由度高:可实现内部镂空、复杂曲面、一体化结构等传统工艺难以加工的形态。
成本低廉:无需开模,特别适合1-10件的单件或小批量验证,节省大量模具费用。
高度定制化:可根据设计变更随时调整模型参数,满足个性化功能需求。
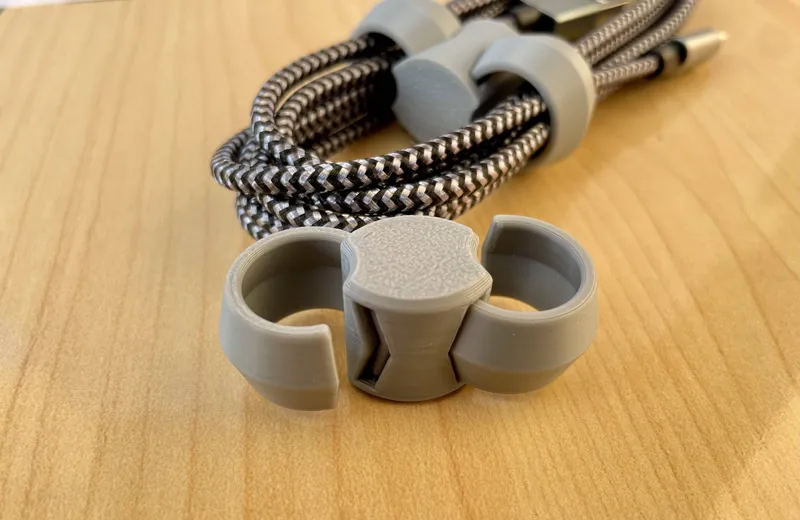
根据手板用途不同,材料选择至关重要:
光敏树脂(SLA/DLP):精度高(可达0.05–0.1mm),表面光滑,适合外观件、透明件或精细结构件(如医疗器械、机器人外壳)。需后固化处理以提升强度和稳定性。
尼龙(SLS/MJF):韧性好、耐磨、耐高温,适合功能测试件、连接件或受力结构件(如机器人关节、夹具)。
PLA/ABS(FDM):PLA易打印、环保,适合展示模型;ABS强度高、耐热,适合功能验证,但需注意翘边和层裂问题。
金属粉末(SLM/DMLS):用于高强度、高精度金属结构件,如航空航天或汽车领域的承力部件。
需求沟通与报价:客户提供3D图纸(推荐STP格式),工程师评估工艺可行性并报价。
前处理与切片:检查模型是否“水密”,设置支撑结构、打印方向、层厚等参数。
打印成型:根据材料选择对应设备(如SLA打印机打树脂,SLS打印机打尼龙)。
后处理:包括清洗(去除未固化树脂)、去支撑、打磨、喷漆、电镀等,提升表面质量和功能性。
检验与交付:进行尺寸复检、装配测试,确保符合验收标准后包装发货。
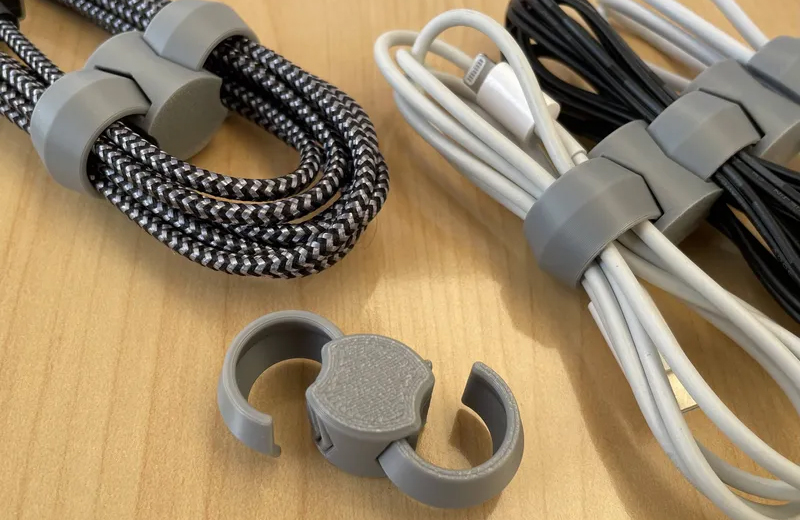
公差控制:3D打印存在热收缩和层纹效应,设计互锁或卡扣结构时需预留0.1–0.2mm间隙。
打印方向优化:尽量让层纹方向与受力方向平行,避免Z轴层间断裂。
材料吸湿性:尼龙等材料打印前必须烘干,否则影响强度和表面质量。
后固化必要性:光敏树脂件必须经过UV+加热后固化,否则强度不足、易变形发粘。