



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-01 14:39:04
3D打印结构件是指利用增材制造技术,直接生产出能够承受载荷、传递动力或具备特定力学性能的机械与工程部件。与仅用于外观展示的手板模型不同,结构件对材料的机械强度、韧性、耐温性以及打印件的内部致密度有着极高的要求。
要成功制造合格的3D打印结构件,需要从材料选择、结构设计和打印工艺三个核心维度进行综合考量:
在工程应用中,通常不追求单一指标的极限,而是寻找在目标应用场景下综合表现最优的材料方案。
工程级热塑性塑料:ABS材料兼具良好的强度与韧性,是功能验证和中小批量生产的常备选择;尼龙(PA)及其碳纤维增强版本具有出色的耐磨性和疲劳性能,常被用于替代传统CNC加工的塑料件,制造高刚度、轻量化的自动化夹具或机器人末端执行器。
高性能工程塑料:如PEEK、PEKK等高温工程塑料,具备极高的耐温性、耐化学腐蚀性和机械性能,可在200℃以上的极端环境中长期工作,是航空航天、轨道交通等领域实现金属件减重的重要方向。
金属及复合材料:不锈钢、钛合金和铝合金常用于高强度金属结构件的制造。此外,纤维增强聚合物(如碳纤维、玻璃纤维复合材料)凭借极高的强度重量比,在精密结构件和承受循环载荷的结构中占据重要地位。
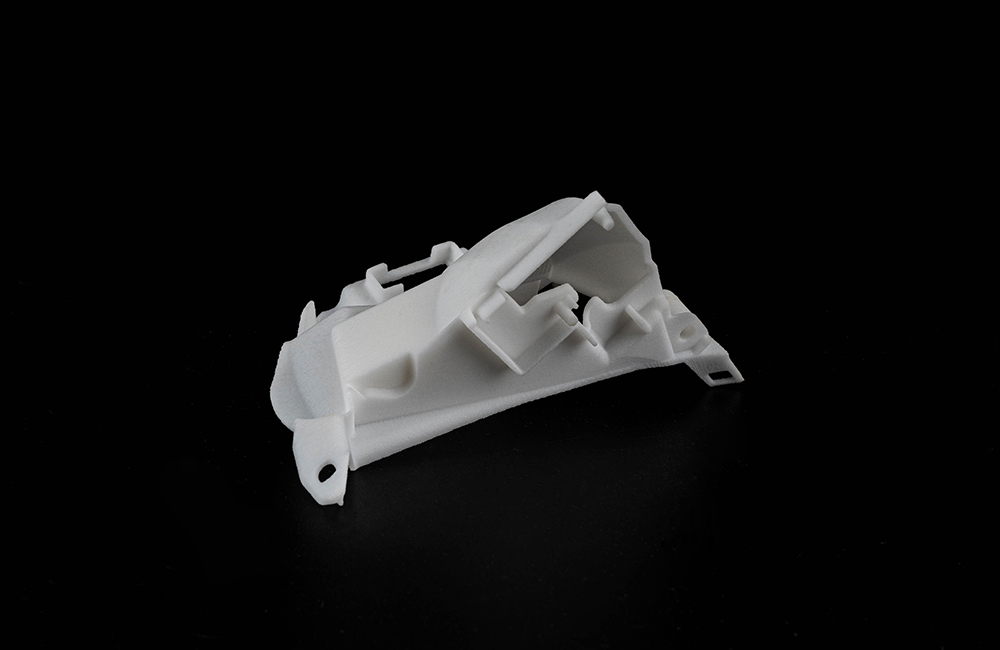
3D打印在制造复杂几何形状和轻量化结构方面具有显著优势。
点阵与晶格结构:采用点阵结构代替实体结构是金属3D打印轻量化的主要方法。这种超结构体不仅比强度和比刚度高,在低密度下具有极大的力学性能优势,还能在保持相同性能的前提下减重达70%以上。
拓扑优化与应力线制造:利用拓扑优化技术可以生成高度复杂的响应结构。前沿的应力线增材制造(SLAM)技术更是打破了传统的逐层堆叠方式,利用机械臂沿三维主应力线沉积材料,确保了材料在最关键受力方向上的连通性,最大化了结构性能。
3D打印是逐层成型的工艺,这决定了其力学性能存在各向异性,因此必须通过工艺优化来弥补层间结合力较弱的问题。
填充率与填充图案:填充率是模型内部的“钢筋骨架”。对于机械齿轮、工具手柄等功能零件,填充率应提高到40%-70%;对于承重结构件,填充率需达到80%-100%。在图案选择上,蜂窝状填充能在相同填充率下提供比网格状或直线型更高的强度。
打印方向控制:由于垂直于打印方向的层间粘合相对较弱,对于单向受力模型(如挂钩),应使受力方向与打印层平行;对于复杂受力模型,可采用倾斜打印或分块打印后组装的方式,以增强关键部位的层间粘合。
后处理增强:对于粉末烧结(SLS)等工艺,可采用纤维布协同环氧树脂进行后处理增强。树脂能充分填补内部孔隙,而碳纤维布或尼龙纤维布的协同固化可使拉伸强度、冲击强度和弯曲强度获得数倍的显著提升,满足实际工程应用要求。