



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-03 11:14:11
五金件手板打样是产品研发阶段非常关键的一环,主要用于在正式量产前验证产品的结构设计、装配尺寸、机械性能以及外观质感。由于五金材料(如铝合金、不锈钢、钛合金等)具备优良的强度和散热性,这类手板在消费电子、新能源汽车、医疗器械和机器人等领域应用极为广泛。
以下是五金件手板打样的核心工艺、材料选择及关键注意事项:
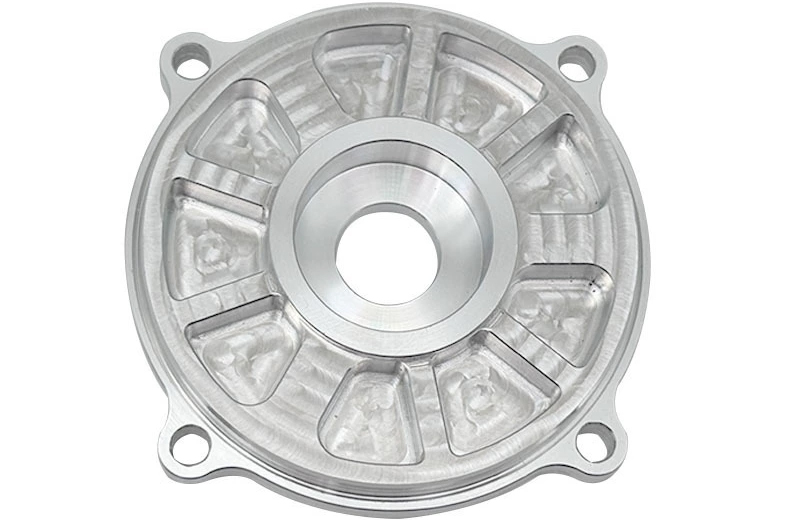
CNC数控加工(主流工艺):通过数控机床对整块金属棒材或板材进行切削。CNC加工精度极高(常规可达±0.01mm至±0.05mm),表面光洁度好,适合对尺寸公差和结构强度要求严格的精密零件。借助三轴、四轴乃至五轴联动设备,可轻松应对复杂的异形件和深腔结构。
钣金加工:主要针对金属薄板(如机箱、外壳、支架)。通过激光切割下料、数控折弯成型,再辅以氩弧焊或压铆工艺进行拼接。适合大尺寸、薄壁且结构相对规则的五金手板。
3D打印(金属增材制造):采用SLM(选择性激光熔化)等工艺。适合内部带有复杂拓扑优化结构、随形冷却流道或传统机加工难以成形的轻量化零件,但表面粗糙度相对较高,通常需要后续打磨或CNC精加工。
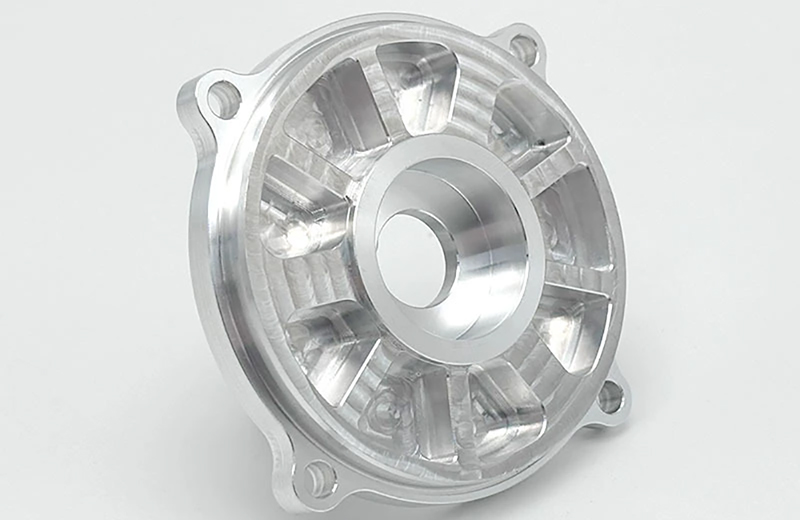
铝合金(如6061、7075):综合性能最优,重量轻、易加工、耐腐蚀,是绝大多数五金手板的首选材料。
不锈钢(如304、316):硬度高、耐腐蚀性极强,适合医疗器械、户外设备或对受力要求极高的结构件。
钛合金:具备极高的强度和重量比,耐高温且生物相容性好,常用于航空航天、高端医疗植入件及精密仪器。
铜合金:导电、导热性能极佳,常用于电子连接器、散热模块或导电结构件。
薄壁件防变形:五金件在切削过程中极易因应力释放或夹紧力过大而变形。加工厂通常会采用“粗精加工分离”、“对称去料”、“低应力装夹(如软爪、真空吸盘)”等策略来控制变形。
表面处理工艺:五金手板的质感很大程度上取决于后处理。常见的工艺包括喷砂、拉丝、阳极氧化(可染黑、金等多种颜色)、电镀、钝化等。需注意,阳极氧化对材料纯度有要求,且会轻微改变零件尺寸,设计时需预留公差。
螺纹与孔位处理:对于受力较大的螺纹孔,建议后期镶嵌钢丝螺套或压铆螺母,避免直接在软金属上攻丝导致滑牙。
打样与开模的衔接:如果手板验证通过后准备开模量产,建议在打样阶段就进行DFM(可制造性设计)分析,提前规避因壁厚不均、倒扣结构等导致的量产成型缺陷。
交期:常规五金CNC手板的加工周期通常在3-7天左右;若需加急或涉及复杂的五轴加工及特殊表面处理,时间会相应延长。
成本:受零件尺寸、结构复杂度、材料种类及表面处理要求影响较大。单件打样成本通常在几百至数千元不等。部分厂家在后续小批量生产(如500件以上)时,可免除前期打样费用。