



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-07 15:48:37
CNC机加工手板是产品研发阶段最核心的验证手段之一。它属于“减材制造”技术,通过计算机数控(CNC)机床精确控制刀具,从整块金属或工程塑料中“雕刻”出零件。由于可以直接使用量产所需的同款材料,CNC手板能提供极其真实的力学性能和耐候性测试数据。
以下是CNC机加工手板的完整工艺流程、核心优势及关键注意事项:
一个典型的CNC手板项目从图纸到成品,通常包含以下六个关键阶段:
需求确认与图纸准备:明确手板用途(外观验证、结构测试等),提供STP、IGS等格式的3D图纸,并标注关键尺寸、公差及表面处理要求。
编程与模拟:使用CAM软件规划刀具路径,生成机床可识别的G-code代码。通过仿真功能提前检查刀具路径,避免干涉或过切问题。
数控加工:在CNC机床上进行自动化切削,通常分为粗加工(快速去除余量)、半精加工和精加工(保证尺寸精度与表面质量)三个阶段。
手工处理:机器加工后需人工去毛刺、打磨、抛光,去除机加工痕迹,使产品外观更接近最终效果。
表面处理:根据需求进行高阶外观处理,如喷漆、电镀、阳极氧化、丝印、镭雕等。
质量检测:使用三坐标测量机(CMM)、卡尺等设备检测关键尺寸,确保符合公差要求。
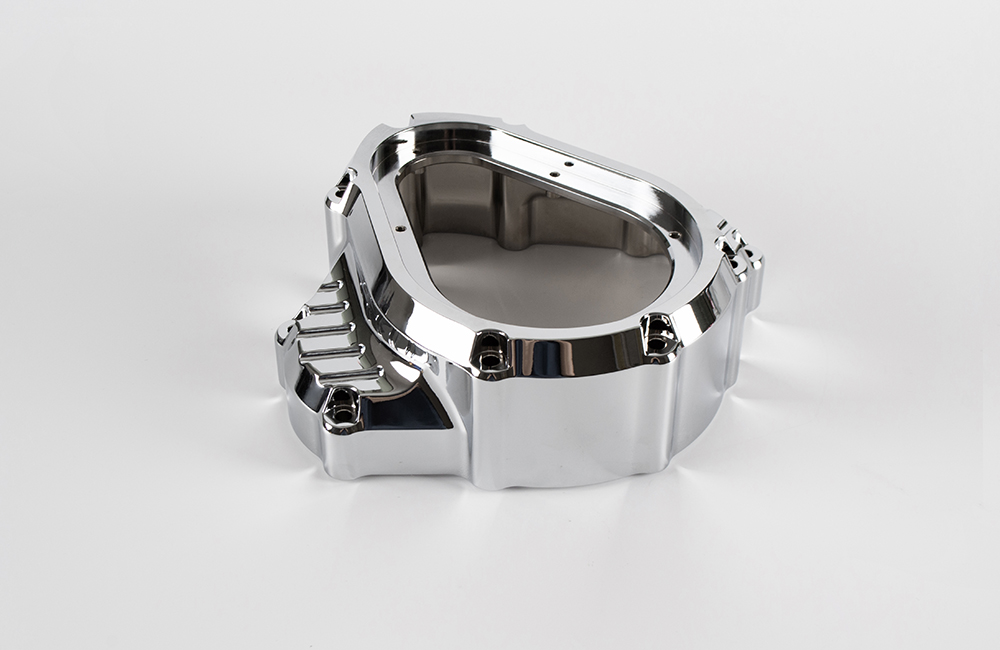
高精度与一致性:常规加工精度可达±0.05mm,先进设备可实现IT6-IT7级公差,部分关键尺寸甚至可控制在±0.005mm以内,且重复性极佳。
真实材料性能:支持100多种金属和工程塑料,直接使用量产同款材料,确保功能测试数据的真实性。
卓越的表面质量:通过精加工,表面粗糙度可达Ra0.8μm甚至更低,为后续喷漆、电镀打下良好基础。
灵活应对复杂结构:通过三轴、四轴乃至五轴加工中心,可高效加工复杂曲面、深腔和精密孔位。
工程塑料类:ABS(性价比高,首选外观验证)、PC(高强度、抗冲击)、POM/赛钢(耐磨、自润滑,适合齿轮轴承)、PMMA/亚克力(高透明度)。
常用金属类:铝合金(如6061、7075,轻量化易加工)、不锈钢(如304、316L,高强度耐腐蚀)、黄铜/铜(导电导热好)、钛合金(极高比强度,用于航空医疗)。
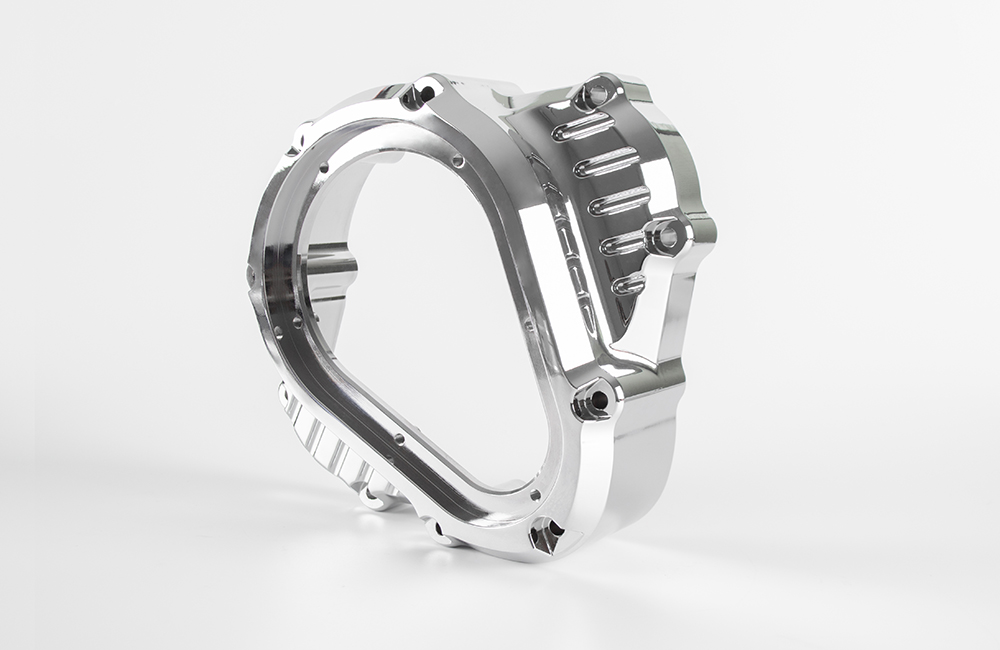
可制造性设计(DFM):设计时需考虑加工极限,例如金属最小壁厚建议不小于0.8mm,塑料不小于1.2mm;内圆角尽量不小于0.5mm;避免设计过深的腔体与过薄的壁。
精度级别匹配:不同行业要求差异大。通用消费电子通常±0.05mm即可;精密工程需±0.01mm至±0.05mm;医疗器械和航空航天则要求±0.005mm至±0.01mm的极高精度。
成本构成:CNC成本受材料、零件复杂度(加工工时)和表面处理要求影响。
交期把控:常规CNC手板交期在1-7天,具体取决于零件复杂度和后处理要求。