



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-08 14:15:00
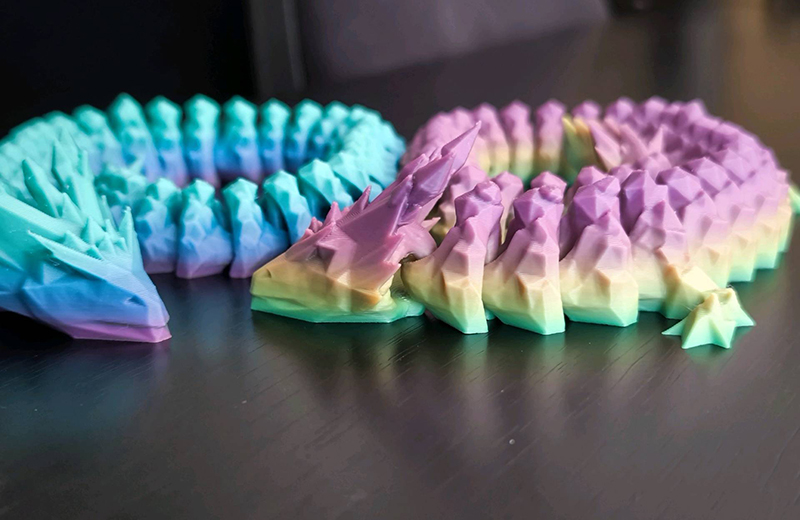
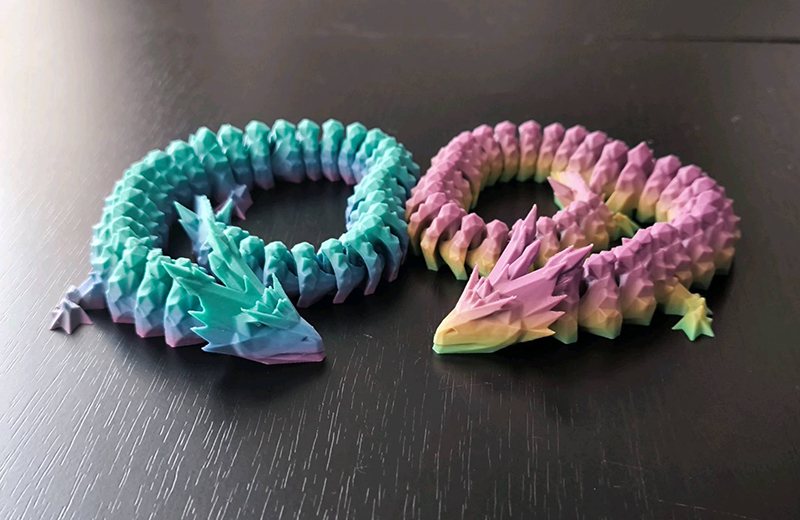
这两条色彩渐变的3D打印龙摆件,是FDM(熔融沉积成型)工艺配合多色打印技术的完美体现。它们通常采用一体成型设计,无需胶水粘合,关节灵活可动。
以下是制作出这样精美摆件的完整过程揭秘:
获取模型:你可以从 Printables 或 MakerWorld 等开源3D模型社区下载。搜索关键词如“Articulated Dragon”、“Flexi Dragon”或“雷狼龙”,这类模型通常是免费且经过优化的。
模型检查:下载的模型通常是STL或3MF格式。这类关节龙模型在设计时,关节处已经预留了极小的物理间隙(约0.1-0.2mm),保证打印出来就能灵活活动。
使用切片软件(如Bambu Studio或Cura)将模型转化为打印机指令。为了达成图中的效果,需要以下设置:
多色打印设置:
图片中的彩虹渐变效果,通常通过多色打印系统(如AMS自动换料盒)或多热端/多挤出机实现。
你可以在切片软件中根据高度(Z轴)或特定表面(如背部鳞片、头部)划分颜色区域,设定在不同高度自动切换丝材颜色(例如:从底部的黄色,过渡到中间的青色,最后到头部的紫色)。
基础参数建议:
层高:0.16mm - 0.2mm(兼顾打印速度与鳞片细节)。
填充率:15% - 20%(关节龙不需要太高的内部强度,低填充能减轻重量,让关节更灵活)。
支撑:通常采用平躺打印,龙腹贴在热床上。由于是平躺,大部分结构是自支撑的,一般不需要添加额外支撑,或仅需极少的辅助支撑。
打印速度:普通速度即可(200-300mm/s),但在打印关节连接处时,打印机可能会自动降速以保证精度。
材料选择:首选PLA(如丝绸PLA、多彩PLA)。PLA材料打印时无需高温热床,且打印过程中翘边风险低,非常适合这种外观摆件。
耗材处理:强烈建议在打印前将耗材充分烘干(如65℃烘烤4-6小时)。图中的龙如果耗材受潮,关节处或鳞片缝隙容易出现拉丝和黑点,影响美观。
过程监控:打印机在工作时会自动在不同颜色或高度区间切换料盘。由于是多色一体打印,打印时间会比普通单色模型长一些(通常需数小时)。
取下模型:打印完成后,等热床冷却,轻轻掰下模型。由于采用了平躺打印,底部(龙腹面)会有裙边或附着痕迹,用铲刀轻松铲除即可。
无需组装:这是关节龙模型最迷人的地方——一体成型(Print-in-place)。拿下来后,你会发现整条龙的脊柱、四肢、尾巴甚至下颌都是可以活动的。
细节把玩:你可以像图中一样将它盘成一个圆,或者拉直摆放。部分精细模型还支持下颌弹性咬合、翅膀扇动等互动玩法。
进阶建议:如果你想复刻这种平滑的渐变而不是“分段式换色”,建议在切片软件中开启“随机花纹”或“螺旋花瓶”模式(但这会改变模型结构),或者使用支持“渐变多色”的高端打印机,通过多色融合喷头实现真正的色彩过渡。