



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-11 14:07:39
3D打印龙蛋模型(如常见的关节龙蛋、带铰链龙蛋或伸缩扭扭龙蛋)的制作过程,是一个结合了数字建模、切片参数优化和精密打印控制的系统工程。结合相关的3D打印实践,其完整的制作过程主要包含以下几个核心步骤:
模型获取:可以从Printables、MakerWorld等开源社区下载现成的STL或3MF文件,如Minecraft风格的龙蛋、带铰链的龙蛋或樱花龙等。
自主建模:如果使用SolidWorks或Blender等软件自主设计,可以通过绘制椭圆轮廓、旋转生成壳体、添加龙鳞纹理等步骤完成。对于复杂的内部结构,还可以利用布尔运算或曲线驱动阵列来增加细节。
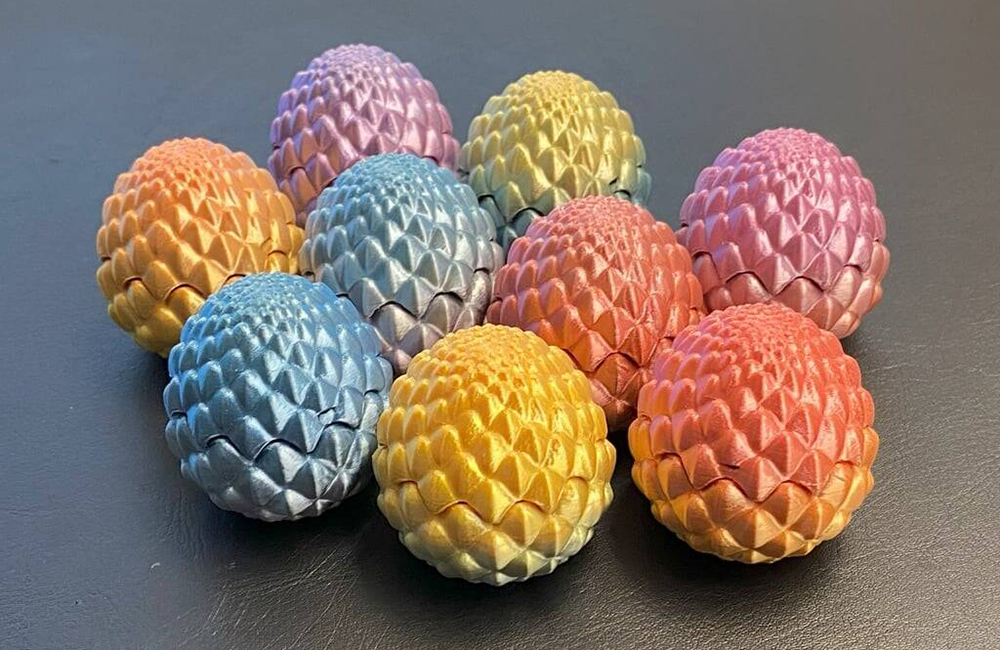
将模型导入切片软件后,需要根据龙蛋的具体结构(如是否有悬空、是否为一体成型)进行参数优化:
层高与精度:为了完美呈现龙蛋表面的龙鳞细节,建议将层高设置为0.12mm至0.2mm。如果模型尺寸较小,适当降低层高和层温可以显著改善外观,减少层纹。
填充与壁厚:对于一体成型的关节龙蛋,内部填充密度设置在10%-20%即可,这样既能保证结构强度,又能减轻重量,使关节活动更顺畅。
支撑设置:许多现代龙蛋模型(如伸缩龙、带铰链龙)在设计时已优化为“无需支撑(Supports Not required)”的平躺打印姿态。但如果模型存在大于60°的悬空部位,仍需开启支撑(可尝试树状支撑)。
耗材选择:推荐使用PLA材料。如果想要金属光泽且免去后期上色的麻烦,可以选择丝绸PLA(Silk PLA);若追求质感,哑光PLA也是极佳的选择。
温度与速度:PLA的喷头温度通常设置在180℃-220℃,热床温度60℃左右。打印速度建议保持在50-60mm/s以确保细节。
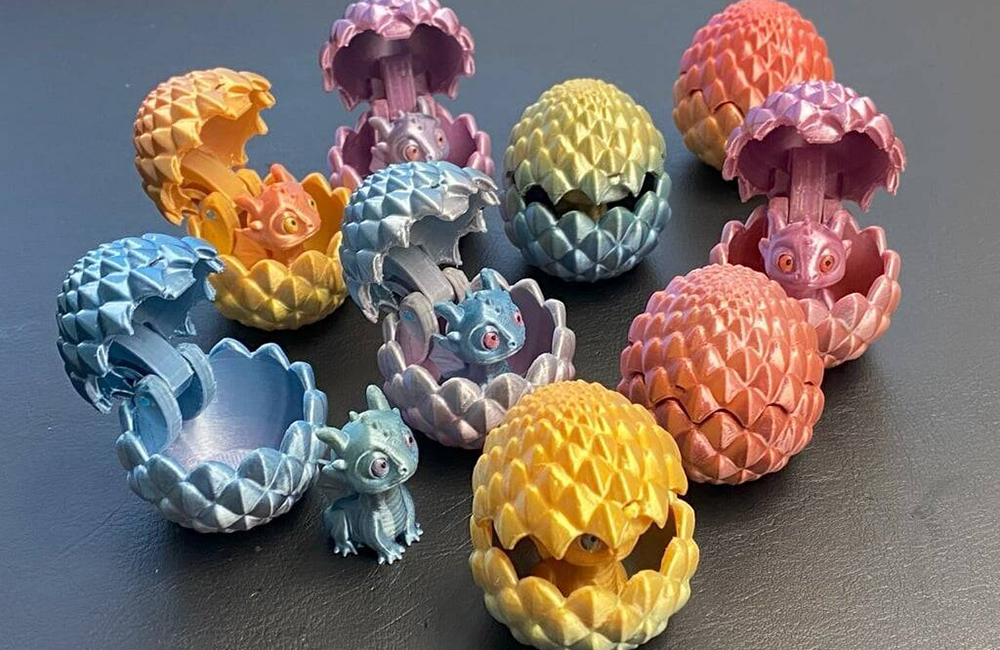
一体成型精度:对于内部带有可动龙身或机械关节的龙蛋,对打印机的精度要求极高(通常需要0.1mm级别的精密配合)。如果精度失控,关节可能会粘连在一起。此时,可在连接轨道处涂抹少量凡士林或护手霜以辅助顺利开蛋。
拆除支撑:打印完成后,待模型冷却再取下。使用斜口钳或水口钳小心去除支撑,并用细砂纸(如400目至1000目)打磨支撑点位和层纹。
上色(可选):如果是单色打印,可以使用丙烯笔或模型漆进行手工上色;若有条件,也可使用双喷头打印机或多色系统直接打印出渐变色或拼色效果。
玩法拓展:制作完成的龙蛋不仅可以作为桌面摆件,部分中空款式还可以作为盲盒礼物,内部藏入小纸条、戒指或小玩具。