



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-14 14:44:57
3D打印鞋模(包含用于直接穿着的3D打印鞋以及用于传统制鞋的模具)是一项高度复杂的系统工程。根据行业经验,要确保最终产品的质量与成功率,需要重点关注以下几个维度的注意事项:
在开始打印前,首要任务是明确样品的用途(如外观确认、结构验证、脚感测试或开模前评审)。目的不同,模型处理、材料选择和打印方向都会有所不同。
壁厚与细节评估:鞋底和鞋垫通常具有复杂的曲面、纹理和镂空结构。必须确保薄边、尖角和细纹理的厚度不低于设备和材料能稳定成型的极限范围,否则容易出现变形或破损。
排液与清洗路径:对于复杂的晶格结构或深槽纹理,设计时必须预留排液和清洗路径,防止内部残留未固化树脂或清洗液,影响后期质量和安全性。
变形风险预判:大面积薄片或长条鞋底在打印和后固化中容易翘曲。需提前规划是否需要调整摆放方向、拆件打印或增加临时加强结构。
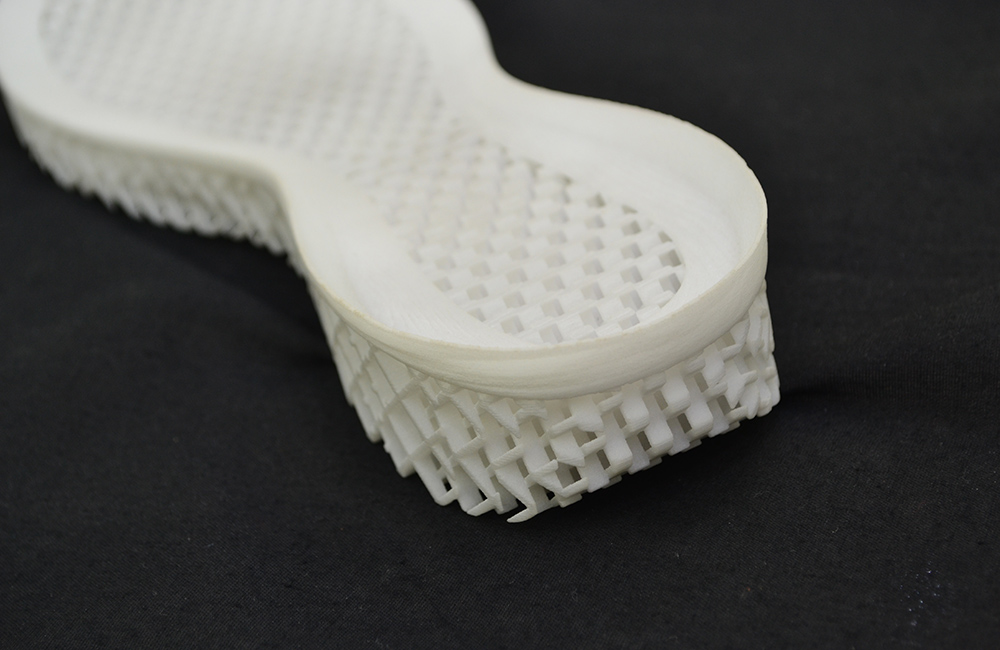
按需选材:没有一种材料适合所有鞋类样件。外观展示件注重表面细节和颜色;结构验证件关注硬度与抗弯性;若是弹性鞋底或晶格中底,则必须关注材料的柔韧性、回弹及撕裂风险。需注意,树脂打印样件不能直接等同于量产鞋底材料的长期耐磨或耐疲劳性能。对于直接穿着的鞋体,推荐使用高性能弹性体(如TPU或PEBA),它们具备高回弹、耐低温和抗疲劳特性。
仿生与晶格设计:在鞋底受力区(前掌、后跟)应采用密实晶格结构,低受力区用稀疏结构。沿弯折方向设计单向延展晶格或添加蛇形沟槽,能有效引导形变并避免应力集中。晶格杆直径建议不小于1.2mm,鞋底边缘厚度增加至4-5mm以防止分层开裂。
打印方向与支撑规划:长条形鞋底摆放不合理会增加变形风险。支撑方案需平衡成功率与外观,尽量避开可视面、装配面和关键纹理区域。
分区填充策略:填充是3D打印鞋的核心参数。建议采用分区填充策略:鞋底(缓冲层)采用满填充或高密度填充(如≥25%的旋转填充或Lockedzag)以保证支撑力和防水虹吸;鞋面采用低密度填充以增强透气性和柔软度;鞋领部位增加墙体(如2层墙)以防止穿脱撕裂3。
设备与参数匹配:若使用FDM工艺打印TPU,严禁对硬度低于90A的材料使用0.4mm喷嘴,推荐0.6mm或0.8mm喷嘴以保证挤出流畅度。对于工业级SLS或MJF工艺,需严格控制打印舱温度(TPU需≥100℃)和层间冷却时间(≤5秒),以确保充分的层间结合力。
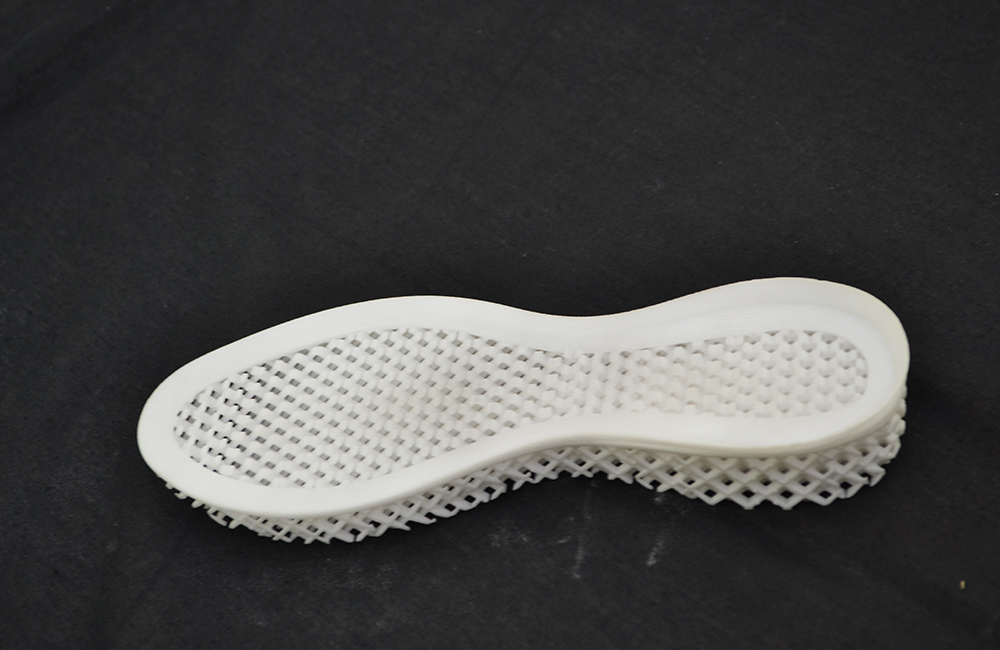
后处理工艺:打印完成后需仔细去除支撑,避免撕裂 rim(边缘)。对于工业级弹性体,可通过热压定型(如120℃下加压维持10分钟)消除内部孔隙,或使用聚氨酯溶液进行表面浸渍涂层,填补微裂纹。
疲劳测试:若作为功能性鞋件,需使用动态机械疲劳试验机进行标准化测试(如45°弯折、1Hz频率),直至达到10万次循环或出现可见裂纹,并通过显微CT或电镜分析失效原因。
如果您是指使用3D打印制作用于EVA发泡或注塑的“传统鞋模”(如爆米花中底模具):
无支撑/少支撑技术:复杂悬空侧凹位极易导致去支撑后表面不平整。需优化工艺,尽量实现悬垂30°或平垂1mm不添加支撑,或采用接触点小且易去除的智能支撑。
表面与透气孔处理:针对铝合金等金属鞋模,需结合材料特性采用小光斑与可变层厚工艺,以确保0.2mm级别的透气孔和精细花纹的准确成型。