



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-21 16:42:51
手板模型CNC加工是一个对精度和工艺要求极高的系统工程。为了确保最终手板的尺寸、外观和功能符合预期,在加工过程中需要重点注意以下几个核心环节:
不同塑料材料具有不同的加工特性,如ABS流动性好但韧性一般,PC韧性强但易产生内应力。大多数手板变形(如翘曲、尺寸超差)的根源在于材料内部残留的应力。CNC切削打破了材料原有的平衡,应力释放会导致工件变形。
对策:粗加工后应预留0.3-0.5mm余量,将工件卸下静置2-4小时(大尺寸ABS板甚至需静置24小时)以自然释放应力,然后再上机进行精加工。此外,薄板加工时自身刚性不足,应力释放后变形幅度更大,因此建议尽量选用较厚的毛坯进行加工。
装夹并非越紧越好,过大的夹紧力会给工件施压,加工完松开后工件回弹就会产生变形。
对策:装夹后应通过打表检查,若松开再夹紧时百分表跳动超过0.02mm,说明装夹在强行改变工件形状,需重新垫平或调整压紧位置。对于薄壁件或易变形件,优先使用真空吸盘以实现均匀吸附;若必须使用压板,压点应尽量靠近支撑点垂直上方,避免悬空受力,并使用弹性压板均匀施力。
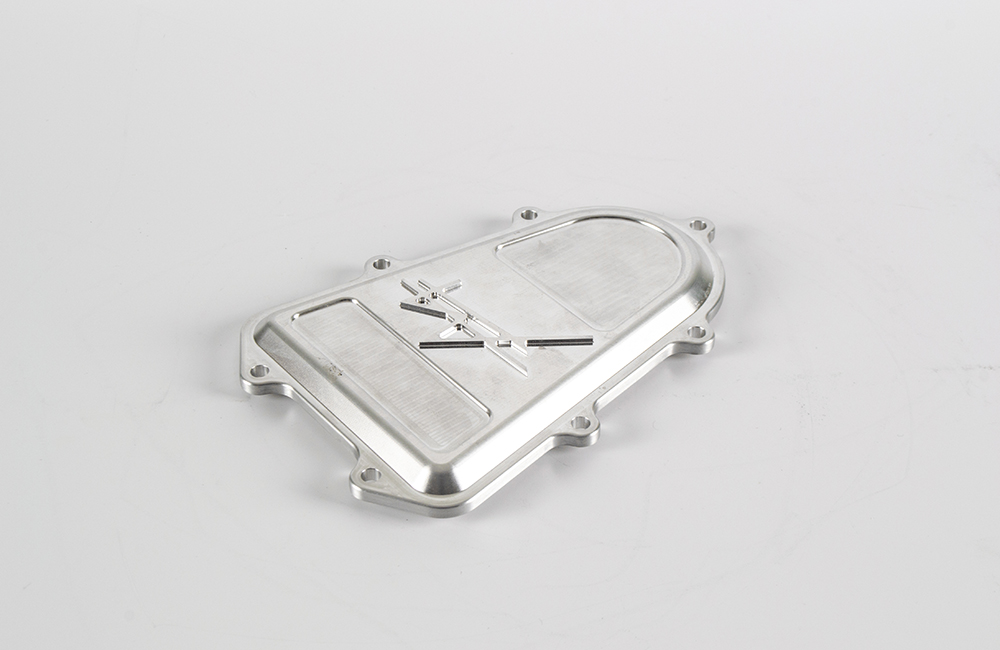
切削参数直接影响加工效率、表面质量和变形程度。刀具钝化会使切削力增加2-3倍,极易导致薄壁位置弹刀或工件变形。
对策:必须保持刀具锋利,发现刃口磨损应及时更换。针对薄壁结构(壁厚<1mm),应采用小直径铣刀,切深不超过刀具直径的0.3倍,进给速度放慢20%-30%;深腔结构需分层切削,每层切深不超过1mm。对于连续自由曲面(如美容仪器外壳),优先在编程阶段优化球刀刀路轨迹,减少抬刀动作,以消除接刀痕。
CNC加工时局部高温会导致材料热膨胀,使得加工尺寸与冷却后的实际尺寸不一致。
对策:冷却液需保持合适的浓度(如铝合金和铜件控制在5%-8%,钢件8%-10%),以发挥降温和润滑排屑的双重作用。同时,刚从机床上拿下来的工件不要直接放置在冰冷的平台上,骤冷可能产生局部应力,应让其自然冷却或随平台冷却以稳定尺寸。此外,塑料热膨胀系数大,加工和测量环境应尽量保持恒温。
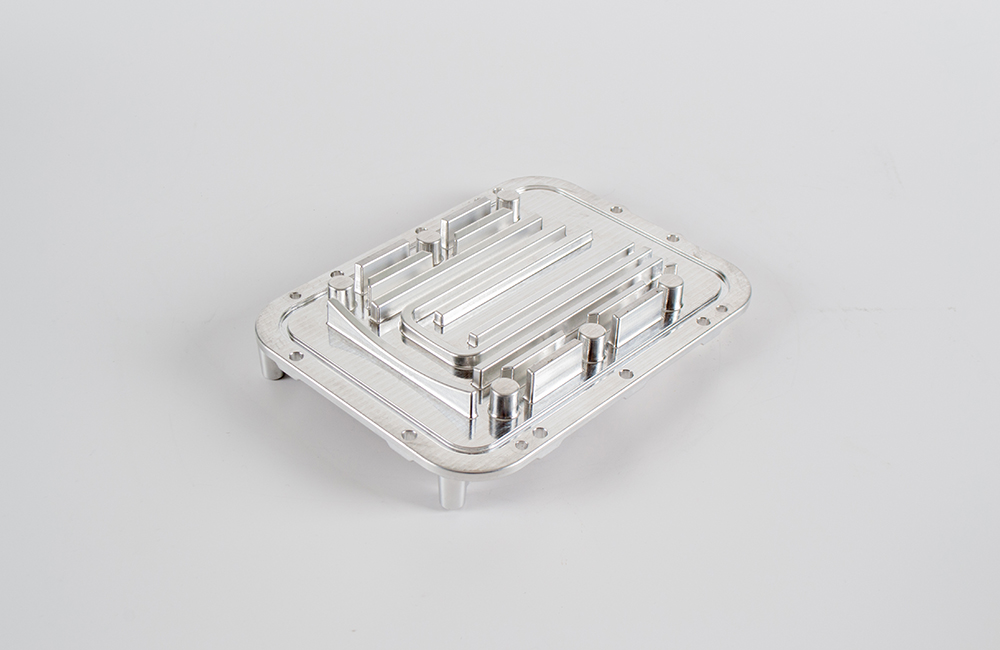
部分手板在CNC加工时尺寸完好,但在送去打磨、喷漆后却发生变形,这通常是因为后处理环节重新激活了材料的残余应力。
对策:打磨时应用细砂纸轻轻带过,切忌用力压在同一个位置反复摩擦导致局部过热。喷漆烘烤时,温度应严格控制在60℃以下,时间30分钟即可,温度过高会导致手板尺寸和稳定性“打回原形”。
手板的品质控制应贯穿全流程,而不仅仅依赖最终检验。
对策:加工完成后,需使用卡尺、千分尺或三坐标测量机(三次元)对关键尺寸和公差进行精密测量。同时,在标准光源下进行外观检查,确保表面无裂纹、划伤、气泡,颜色和光泽均匀。最后,必须将手板与相关部件进行实物组装测试,验证配合间隙及连接功能是否达标。