



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-22 15:52:28
手板(Prototype)是产品在正式量产前,用于验证设计外观、结构及功能的实物模型。手板的制作是一个从数字模型到实体样件的系统工程,主要包含资料准备与工艺选择、成型加工、后处理与组装、质量检测四个核心阶段。
以下是手板制作的标准化全流程解析:
手板制作的第一步是明确需求并选择最适合的成型工艺。
图档准备:
客户提供设计好的3D数模(如STEP、IGS、STP等格式),并明确手板的制作用途(外观验证、结构测试或功能测试)、尺寸公差要求以及表面处理(喷漆、电镀、丝印等)标准。如果没有3D图纸,也可以通过激光或蓝光扫描进行逆向抄数重建模型。
核心工艺选择:
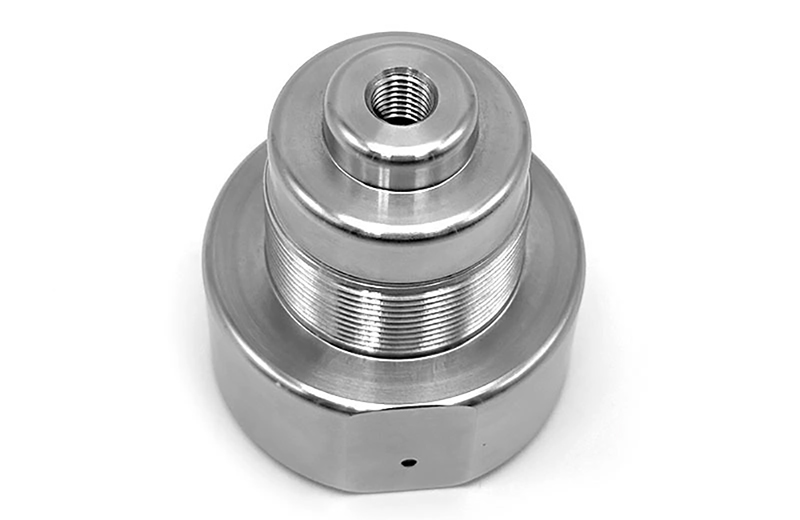
CNC加工(数控切削):通过数控机床对整块材料进行切削去除成型。其加工精度极高(可达±0.01mm~0.05mm),材料选择极其广泛(包括ABS、PC、铝合金、不锈钢等)。适用场景:对尺寸稳定性、结构强度、金属质感有严格要求的功能件或装配验证。
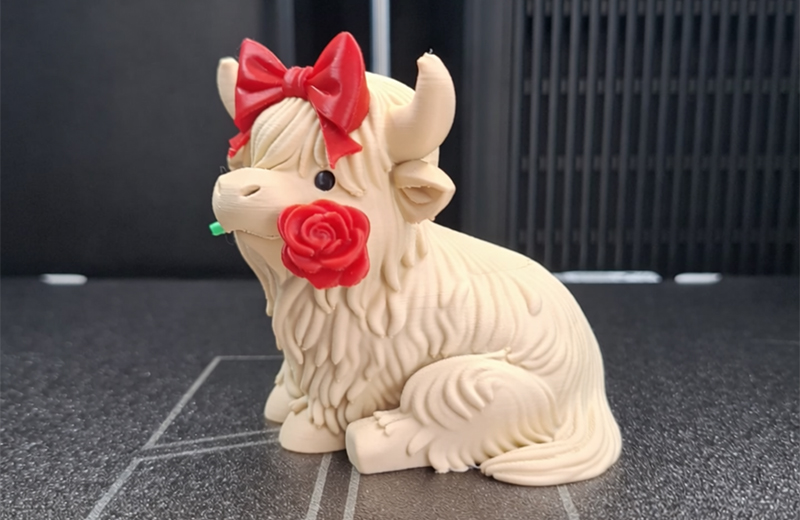
3D打印(增材制造):通过逐层堆积材料成型。其中光固化(SLA)精度较高(约±0.1mm),适合外观件;选择性激光烧结(SLS)适合打印无支撑的复杂内部流道和结构件。适用场景:复杂曲面、镂空结构、需要快速迭代的早期验证。
硅胶复模(真空灌注):先通过CNC或3D打印制作一个原型(母模),再翻制硅胶模具,在真空状态下注入PU材料成型。硅胶模具寿命约10-20次,单件成本低。适用场景:几十件以内的小批量试产及材料性能验证。
选定工艺后,进入实际的物理加工阶段。
编程与装夹(CNC):工程师使用UG、Mastercam等软件生成G代码,规划刀具路径,将原材料装夹固定。
切削/打印:
CNC加工分为粗加工(去除大部分余量)和精加工(保证尺寸与光洁度)。
3D打印则根据切片软件的指令,逐层堆积树脂或粉末。
手工预处理:
加工完成后,工人需要进行手工清角、去除毛刺和刀痕。如果是多部件手板,需要使用原子灰或AB胶填平拼接缝隙,并进行局部修整,为后续的表面处理做准备。
这是决定手板最终视觉质感的关键环节。
表面精加工:
打磨:使用从80目到1000目的砂纸进行手工打磨,使表面达到喷漆或抛光的要求。
喷漆:在标准无尘车间内,根据客户提供的潘通(PANTONE)色卡进行喷漆、烘烤,呈现哑光、亮光或橡胶漆质感。
金属处理:铝合金件常进行阳极氧化(如哑银、黑色)或喷砂处理;不锈钢可进行电镀或拉丝。
图文标识:通过丝印、移印或镭雕工艺,将产品的LOGO和文字印制在手板上。
组装与测试:
对于多组件的手板,需要将各零件进行组装。在此过程中,需要验证运动机构的流畅性,检查配合间隙,确保卡扣、螺丝孔位精准。对于多组件的手板,需要将各零件进行组装。在此过程中,需要验证运动机构的流畅性,检查配合间隙,确保卡扣、螺丝孔位精准。
尺寸检测:质检人员使用卡尺、二次元或三次元测量机(CMM),对关键部位的尺寸和公差进行精密测量,确保符合图纸要求。
外观与功能测试:在标准光源箱下检查手板表面是否存在气泡、杂质、色差、划痕;并进行模拟实际使用环境的功能测试(如承重、防水、耐磨等)。
打包发货:确认无误后,使用防震、防刮的专业包装材料进行安全打包,发往客户手中。