



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-23 16:58:20
塑料手板件的制作,本质上是从数字模型到实体样件的转化过程。目前行业内主流的制作工艺主要分为三大类:CNC加工、3D打印和硅胶复模,每种工艺都有其独特的适用场景和优劣势。
CNC加工是目前手板制作中最主流、应用最广泛的工艺。它通过数控机床对整块塑料板材进行切削去除成型,加工精度可达±0.01mm至±0.05mm,表面质量高。
常用塑料材料包括ABS、PC、PMMA(亚克力)、POM(赛钢)、PP、PA(尼龙)、PVC等,材料性能和量产注塑件非常接近,内应力小,不易变形。 流程上,先通过CAD软件完成三维建模,再由工程师使用Mastercam、PowerMILL等软件生成G代码并进行仿真验证,随后装夹固定,经过粗加工、半精加工和精加工三个阶段逐步成型。
CNC手板的优势在于强度高、韧性好、尺寸稳定,非常适合用于装配验证、结构测试和功能测试。比如工业相机外壳需要验证镜头装配间隙和散热结构,储能设备外壳需要测试阻燃性能和抗冲击能力,这类对材料力学性能有严格要求的场景,CNC都是首选。 但它的局限性在于复杂曲面和内部倒扣结构需要拆件加工,后期再粘接拼接,加工成本相对较高。

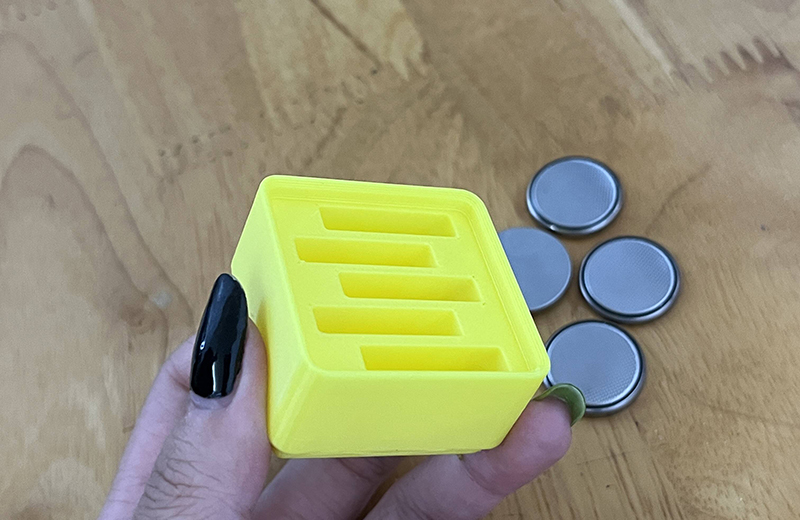
3D打印通过逐层堆积材料成型,是快速验证复杂结构的利器。主要技术路线包括SLA光固化(精度约±0.1mm,适合高精度外观件)、SLS选择性激光烧结(适合功能测试件)和FDM熔融沉积(适合大尺寸低成本原型)。
3D打印最大的优势是成型速度快,交期通常为当天或次日,且能直接打印出复杂内腔、镂空晶格、内部流道等传统加工难以实现的结构,非常适合产品开发早期的快速迭代验证。 但它的短板也很明显:表面存在打印层纹,后续打磨工作量大;部分光敏树脂材料脆性偏大,受力卡扣位置容易断裂;可选的阻燃等特殊性能材料较少。
硅胶复模是一种小批量复制工艺,适合几十件以内的试产需求。它的流程是先用CNC或3D打印制作一个原型作为母模,然后用液态硅胶翻制模具,最后在真空状态下注入PU材料固化脱模。
硅胶模具的使用寿命通常为10-20次,保存期约30天。 灌注材料为PU聚氨酯,可以模拟ABS、PP、PC等多种塑料的力学性能,还有透明PU和软胶可选。 硅胶复模的单件成本远低于CNC加工,当项目进入小批量样机阶段(比如需要几十套外壳用于临床测试或现场工况测试),它是最具性价比的方案。 但需要注意的是,复模件存在一定的缩水率,尺寸精度略低于CNC加工。
无论采用哪种成型工艺,手板制作完成后都需要经过后处理环节。首先是手工去除毛刺和锐边,然后使用砂纸从粗到细逐级打磨(从120目到1000目甚至更高),使表面达到光滑平整的效果。 接着根据需求进行表面处理,包括喷油(哑光、亮光、橡胶漆)、电镀、丝印、移印、镭雕等,赋予手板最终的外观质感。 对于多部件手板,还需要进行组装,验证卡扣配合、运动机构等功能是否正常。
最后是质量检测环节,使用卡尺、千分尺、三坐标测量机(CMM)等工具检测关键尺寸精度,在标准光源下检查外观是否存在气泡、划痕、色差等缺陷,并进行装配测试和功能测试,确保手板符合设计要求。