



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-23 14:51:44
金属3D打印螺帽的过程,本质上是一套融合了数字建模、激光冶金、热处理与精密机加工的完整工业流程。它和塑料打印最大的区别在于:金属件不是“堆”出来的,而是通过高能束将金属粉末彻底熔化、冶金结合后“长”出来的,致密度可达99%以上,力学性能接近甚至超过传统锻件。
整个流程从三维建模开始,在CAD软件中构建螺帽的六边形外形和内螺纹结构。建模时同样需要预留公差,但金属打印的收缩率比塑料更难预测,通常需要根据具体材料和设备经验值进行偏移补偿,内螺纹半径偏移量一般在0.1mm至0.2mm之间。导出为STL或3MF格式后,进入切片和工艺仿真阶段,系统会生成激光扫描路径,并自动为悬空区域添加金属支撑结构——这些支撑和零件本体是同一材料,打印完成后必须拆除。
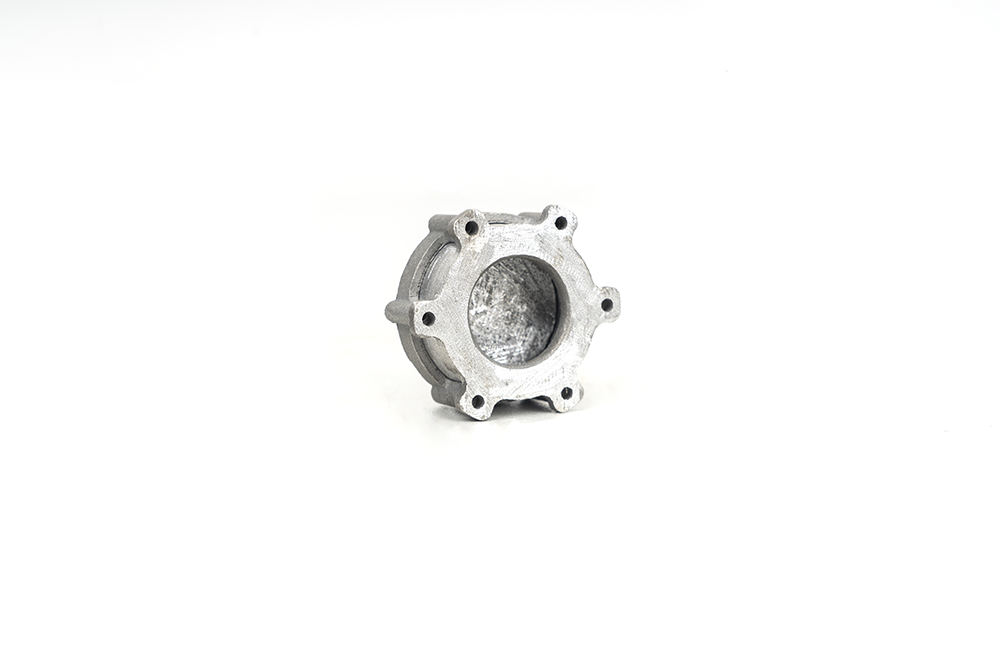
打印环节是核心。在充满惰性气体(氩气或氮气)的密封舱室内,铺粉装置先均匀铺上一层极薄的金属粉末(层厚通常在20至50微米之间),随后高功率光纤激光束按照切片数据精准扫描需要成型的区域,粉末在瞬间吸收激光能量后熔化成液态,冷却后形成致密的冶金结合。工作台下降一个层厚,重新铺粉,激光再次扫描,如此循环往复,直到整个螺帽从粉末床中“生长”出来。
打印完成后,零件还远远不能直接使用。首先需要通过线切割或机械切割将零件从基板上分离,并拆除所有金属支撑结构。紧接着是最关键的热处理环节——金属在快速熔化和冷却过程中会产生巨大的内应力,如果不进行去应力退火或热等静压(HIP)处理,零件在后续加工或使用中极易开裂变形。热处理之后,还需要进行精加工,通常采用CNC二次加工来保证螺纹的精度和表面光洁度,因为直接打印出的螺纹牙型虽然成型,但表面粗糙度(Ra约10至20微米)难以满足精密装配的要求,往往需要通过机加工或攻丝来达到最终的配合精度。
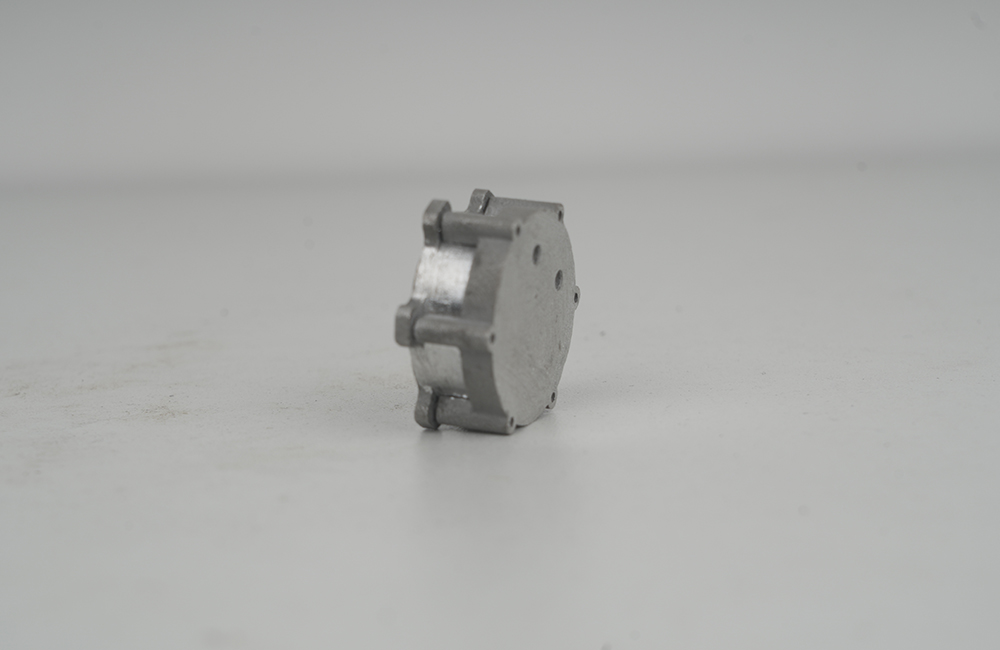
最后是全面的检测与质控,使用三坐标测量机(CMM)检测关键尺寸,通过工业CT扫描检查内部是否存在气孔、未熔合等缺陷,并进行力学性能测试,确保螺帽的承载能力符合设计要求。
需要特别说明的是,虽然金属3D打印螺帽在技术上是可行的,但在实际工业应用中,对于大批量、标准化的紧固件,传统冷镦工艺的成本和效率优势仍然无法撼动。金属3D打印螺帽的核心价值在于小批量定制、复杂结构集成(如内部带随形冷却通道的特种螺帽)以及航空航天、医疗等高端领域的轻量化设计验证。