



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-24 16:06:31
3D打印加工手板是一个系统工程,从数字模型到最终成品,每一个环节都需要精细把控。为了让你更清晰地了解全流程,我将从设计准备、切片打印、后处理以及大型件特殊处理四个维度,为你梳理核心注意事项。
在将模型送入打印机之前,设计文件的优化直接决定了打印的成败。
壁厚与悬垂设计:模型壁厚不宜过薄,FDM工艺建议至少保持在1mm以上,以免打印时脆弱断裂。同时,尽量遵循“45度法则”,即悬垂角度尽量不超过45度,这样可以大幅减少支撑结构的使用,不仅节省材料,还能避免支撑拆除后在模型表面留下难看的痕迹。
公差预留:如果你的手板包含卡扣、插槽等需要插拔的配合部件,必须在建模时预留合理的公差。通常建议紧配合预留0.2mm的间隙,松配合(如铰链、盒盖)预留0.4mm的间隙,以抵消材料冷却收缩带来的尺寸偏差。
文件检查:导出STL或OBJ格式前,务必检查模型是否为封闭实体,确保没有破面、非流形边或自相交面,否则会导致切片软件无法生成正确的打印路径。
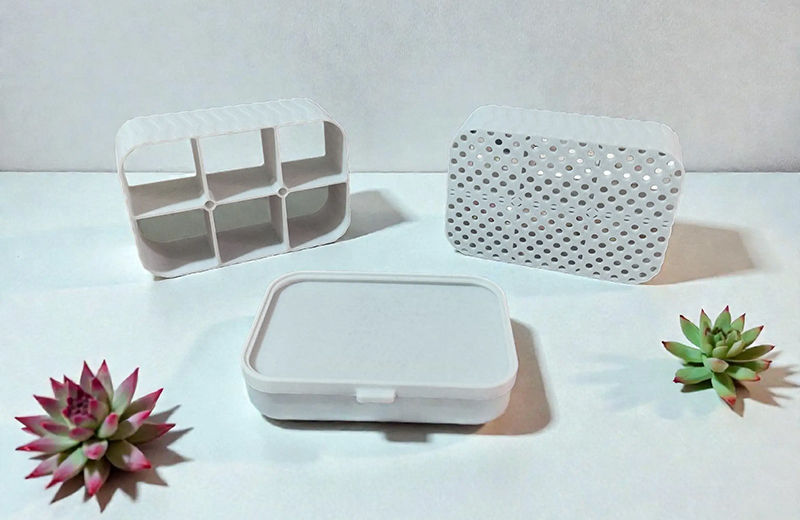
切片参数的设置和打印过程中的监控,是保证手板精度和强度的关键。
参数匹配材料:不同材料对层高、温度和速度的要求截然不同。例如,追求高精度的刚性树脂层高可设为0.02-0.03mm,而柔性树脂为了保证韧性,层高需放宽至0.03-0.05mm,且曝光时间需适当延长以确保充分固化。 对于FDM打印,PLA的热床温度通常在50-60℃,而ABS则需要90-100℃以防止翘边。
支撑策略:支撑不仅是为了防止悬空塌陷,更是为了保护细节。对于手办的发丝等精细部位,建议使用0.2mm的细支撑;而对于关节等受力部位,则需使用0.4mm的粗支撑以防打印中途断裂。
首层与监控:打印首层时务必观察挤出是否均匀,确保模型牢固粘附在平台上。打印过程中要避免外力碰撞,防止模型移位或细节变形。
打印完成并不代表结束,后处理往往占据了手板制作一半以上的工作量,也是提升质感的核心环节。
支撑拆除:建议在打印完成后2小时内拆除支撑,防止尼龙等材料受潮变软导致难以清理。拆除时应使用尖嘴钳或平头刀具,沿45度方向或平行表面发力,避免垂直拉扯导致零件破损。对于PC等脆性材料,去支撑前可用热风机软化连接处以防崩裂。
打磨抛光:遵循“从粗到细”的原则,砂纸目数依次递增(如400目→800目→1500目)。打磨PLA等脆性材料时力度要轻,防止掉块;打磨ABS时可稍用力,但要避开薄弱处。对于光固化树脂件,打磨时最好用夹子固定,防止手滑摔碎。
上色与强化:上色前需喷涂底漆(如补土)以增加附着力。若手板用于功能测试,可通过热处理退火(如PLA在60℃加热30分钟)来提升强度,或在细小部件中插入金属杆进行结构加固。
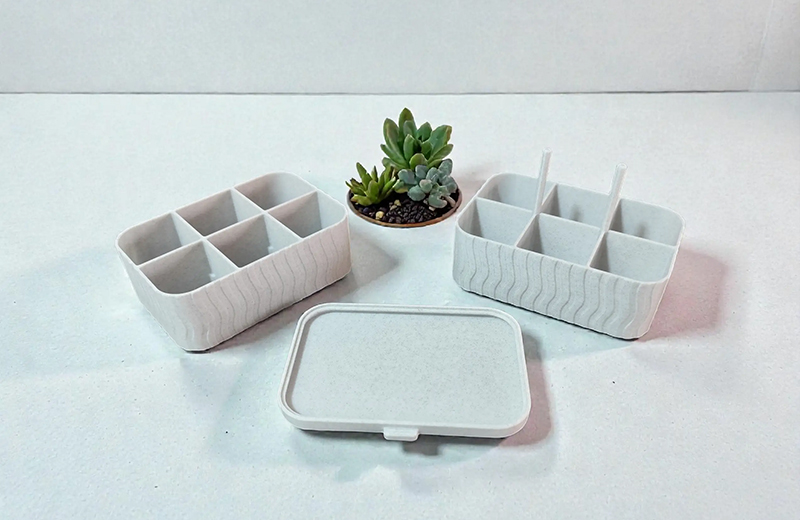
当手板尺寸超过打印机成型空间时,需要采用分块打印拼接工艺,这对设计提出了更高要求。
分块位置选择:切割线应尽量安排在非外观A面,或者壳体的折边、台阶位置,避开连续的大曲面。如果直接在光滑外观中间切分,即便后期打磨补土,接缝痕迹在光线下依然会显现。
定位与粘接:分块设计时必须考虑装配定位,设计定位销或止口,保证拼接时各部件对齐不错位。粘接面应做成搭接结构以增大接触面积,提升拼接强度。粘接完成后必须静置固化,不能立刻打磨,否则胶水收缩会导致接缝重新出现缝隙。