



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-28 14:17:43
3D打印螺纹的精度通常无法达到传统机加工的水平,其本质原因在于“分层堆积”工艺会导致螺纹牙型在Z轴方向出现阶梯效应,使得螺纹表面粗糙、牙型变钝。
直接打印出来的螺纹,无论是内螺纹还是外螺纹,通常都难以实现精密配合,甚至无法拧入标准螺母。要获得可用的3D打印螺纹,需要从工艺、参数和材料三个方面进行系统优化。
牙型畸变:由于层厚限制,原本锐利的螺纹牙尖会被“台阶化”,导致牙型角变大(如60度变成70度以上),牙槽变深,实际配合尺寸严重偏离标准。
表面粗糙:Z轴方向的层纹会直接转化为螺纹表面的摩擦阻力,强行旋合极易导致牙型磨损或断裂。
工艺差异:
FDM(熔融堆积):精度最差,受层厚和挤出膨胀影响大,极易变形。
光固化(SLA/DLP):精度较好,表面相对光滑,适合打印小尺寸、牙型细腻的精密螺纹。
金属打印(SLM):精度较高,但打印后必须经过退火和二次机加工才能满足配合公差。
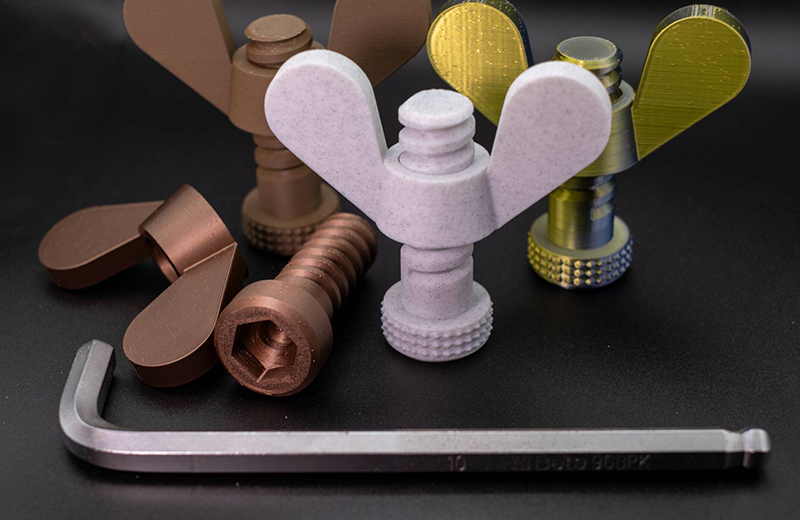
减小层厚:这是最直接有效的方法。层厚越小,牙型的阶梯效应就越弱。对于FDM,建议将层厚控制在0.1mm至0.15mm之间;对于光固化,建议控制在0.02mm至0.05mm之间。
预留合理公差:绝对不能按照标准螺纹尺寸建模打印。外螺纹的半径通常需要向内收缩(负公差)0.1mm至0.2mm,内螺纹的半径通常需要向外扩大(正公差)0.1mm至0.2mm。如果牙型较粗或材料收缩率大,公差需进一步放宽至0.3mm。
增加壁厚与外壳数:将打印件的壳数(Walls/Perimeters)增加到4层以上,或者外壳总厚度达到1mm以上。厚实的外壳能抵抗内部填充收缩产生的内应力,防止螺纹在冷却过程中发生内缩或外扩变形。
调整打印方向:尽量避免让螺纹轴线与打印平台垂直(即避免Z轴承重)。如果条件允许,将零件横向打印,使螺纹的牙型方向与XY轴平面平行,这样能获得更平滑的表面和更精准的牙型尺寸。
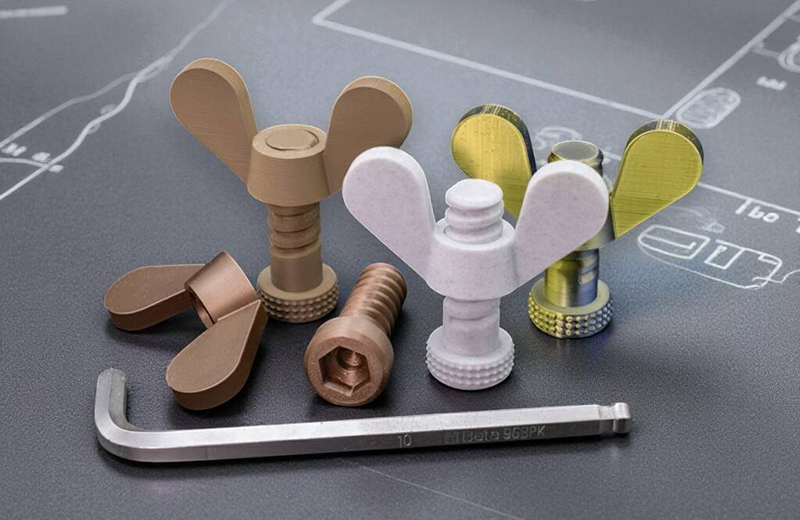
对于功能性的3D打印螺纹,强烈建议采用“打印+后处理”的组合方式,而非直接强行装配。
攻丝(最推荐):打印时,内螺纹不要完全打印成型,而是预留一个比标准底孔略小的实心圆柱或半成型孔。打印完成后,使用标准丝锥进行手动或电动攻丝。这是确保螺纹精度最高、配合最顺畅的方案。
热嵌螺母:在外壳上预留一个稍小的孔,使用电烙铁或加热工装将标准的黄铜热熔螺母压入塑料中。热熔螺母具有金属强度,耐磨性极高,彻底解决了塑料螺纹易磨损、易滑丝的痛点,广泛应用于电子产品的外壳装配。
化学熏蒸(仅限ABS/PVB):对于ABS材料,可以通过丙酮蒸汽熏蒸,溶解表层塑料填补层间缝隙。这能显著降低螺纹表面的摩擦系数,使原本拧不动的螺纹变得顺滑,但会略微改变螺纹的尺寸。
手工打磨扩孔:使用相应尺寸的圆锉、铰刀或砂纸卷,对打印出的内螺纹进行手工打磨,去除毛刺和层纹,修正牙型尺寸。