



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-29 16:43:26
塑胶产品打样通常会根据用途、数量和精度要求来选择工艺路线。如果主要是看外观、造型和表面质感,优先用SLA或DLP光固化3D打印,曲面细节还原好、周期短,适合早期评审。如果要验证装配、卡扣、螺丝孔、壁厚、受力和运动机构,优先用CNC加工,尺寸精度和材料性能更接近量产件。如果要做十几件到几十件的小批量,用于市场测试、客户送样或试产验证,可以用硅胶复模或简易注塑,单件成本更低,也更接近量产外观。
三种工艺各有侧重。3D打印适合外观验证和复杂造型的快速迭代,其中SLA表面更细腻,FDM层纹明显,材料性能通常不如量产工程塑料。CNC加工适合结构验证、装配测试和功能测试,精度高、材料接近量产,但POM不宜胶粘拆件,薄壁和深腔要注意刀具可达性。硅胶复模适合小批量外观件和简单装配件,需要先做母模,尺寸稳定性不如CNC,但几十件以内成本优势明显。简易注塑或试模则最接近量产验证,能检验缩水、熔接痕、脱模和装配一致性,但需要模具投入。
材料选择上,外壳类常用ABS、PC、PC/ABS、PP,透明件用PC、PMMA,耐磨运动件用POM、PA,软胶件用TPU或TPE。打样材料尽量贴近量产材料,比如量产用ABS,打样最好也用CNC ABS或可喷涂树脂;量产用PC透明件,打样就用PC或高透树脂,否则外观和装配参考性会下降。
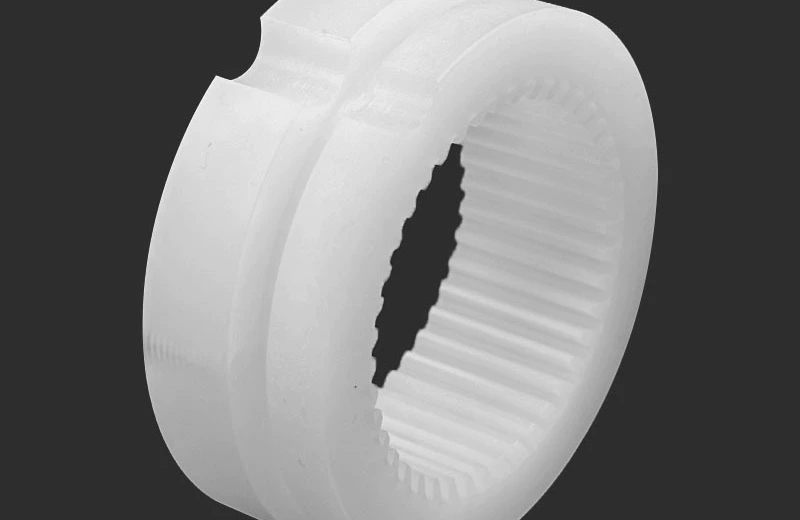
打样前要把用途、数量、关键尺寸和公差、表面处理、交期和文件准备都定清楚。要搞清楚是只看外观,还是要做装配、跌落、耐温、防水测试;1到5件优先3D打印或CNC,10到50件考虑复模,更多就要评估简易模;卡扣、螺柱、配合位要单独标注,避免全部按外观件处理;是否需要喷漆、咬花、电镀、丝印、镭雕也要提前说明,这些会影响工艺和交期;简单3D打印件可1到3天交付,CNC通常3到7天,复模和试模更久;文件方面提供STP、IGES或STL,并标注材质、颜色、表面处理、关键公差和装配关系。