



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-29 14:16:37
3D打印夹子最需要注意的是材料要能扛住持续受力、打印方向要让层纹不被掰开、配合间隙要留够、后处理要打磨到位。
材料上,如果只是临时试装,PLA、PETG都能打;但如果夹子需要长期保持夹紧力或反复开合,尽量别用PLA,它容易蠕变变形、变松甚至断裂。更推荐PETG、ABS、尼龙,夹持面或防滑垫可用TPU,工业夹具可选碳纤维增强尼龙。
结构设计上,夹臂根部要做R0.5以上的圆角,避免应力集中断裂;夹持口径预留0.5-1mm间隙,可调式夹子可加锯齿纹或螺丝调节。卡扣类夹子的卡合量一般0.3-0.7mm,装配间隙0.15-0.2mm,导向斜角45°或60°。
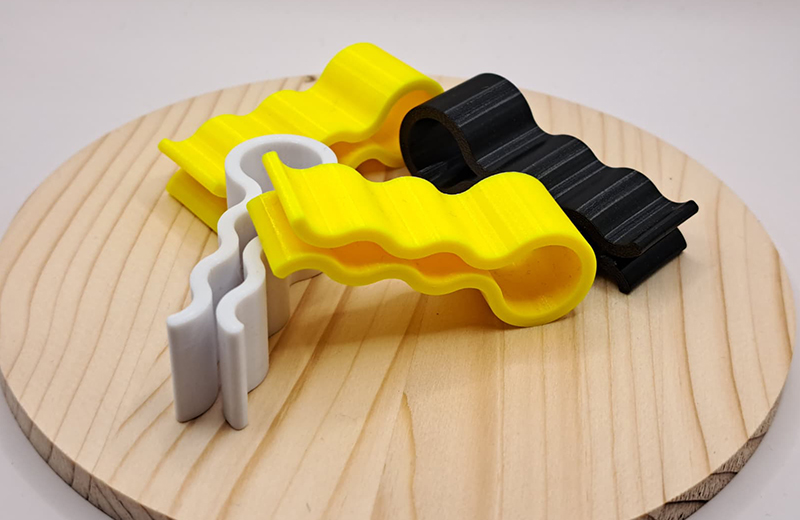
打印方向最关键:夹臂弯曲方向必须垂直于层纹,也就是让夹臂沿XY平面打印,千万别让层纹平行于受力方向,否则一掰就分层。填充率承重部位80%-100%,非承重50%-70%;螺丝孔打印时降速到30-50mm/s保证孔径精度。如果是print-in-place一体成型夹子,要确认模型自带的活动间隙(一般0.1-0.3mm),必要时在切片里加XY孔径补偿。
后处理方面,支撑拆除后用800-1200目砂纸打磨铰链和接触面,确保开合顺滑不卡滞。ABS或尼龙件可以做退火处理消除内应力、提升强度。打印完成后务必做夹持力测试和反复开合疲劳测试,确认不会松脱或断裂再投入使用。