



 全景工厂






微信客服
微信公众号

抖音视频
2026-09-30 15:56:45
PC(聚碳酸酯)具有极高的抗冲击强度、耐热性和优异的透明度,是手板验证中要求最高的工程塑料之一。但由于PC材料的特殊物理和化学特性,在进行手板打样(尤其是CNC精密加工)时,需要特别注意以下几个关键环节,以避免开裂、变形或表面瑕疵。
PC材料韧性极高但容易产生内应力。在CNC加工时,高速切削产生的热量如果散不出去,会导致材料软化、拉丝甚至局部熔化。因此,必须全程配合足量的切削液进行冷却和润滑。刀具选择上,应使用专门为塑料设计的锋利硬质合金立铣刀,保持较大的排屑槽,防止PC碎屑堵塞。加工时遵循“少吃快走”的原则,适当降低主轴转速、提高进给速度,避免因摩擦生热导致工件表面发白或微裂纹。
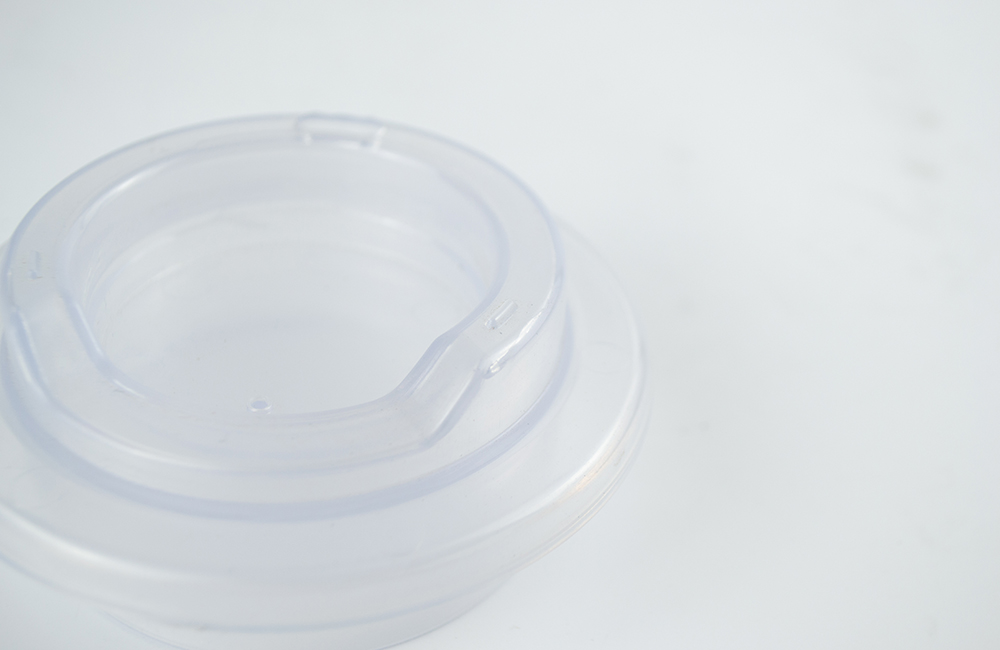
如果打样的是透明PC手板,对表面保护的要求极其苛刻。装夹时不能直接用金属卡盘大力夹持,必须使用软爪、紫铜垫块、双面胶或专用夹具进行缓冲,并在受力面贴上保护膜,否则极易在夹持处留下压痕或划痕。透明PC的后续手工打磨非常困难且耗时,建议在加工阶段就选用状态良好的全新刀具,直接车铣出接近最终状态的光滑表面,尽量减少后期打磨工作量。
PC材料流动性相对较差,且收缩率较大(约0.5%-0.8%)。在三维建模阶段,必须注意壁厚均匀。厚薄交界处极易产生缩孔、气泡或凹陷,建议设计壁厚在1.5mm至5mm之间,并在厚薄过渡处增加平滑的圆弧过渡。同时,PC件脱模(或从卡盘中取下)时容易卡死,设计中必须预留 1°-2° 的脱模斜度,避免硬撬导致零件边缘崩缺。
PC是一种极强的亲水性材料,极易吸收空气中的水分。水分是PC手板表面产生银纹(水花)、气泡的罪魁祸首。在加工前,板材需要在 100℃-120℃ 的烘箱中干燥至少 3-6小时,将含水量降至0.02%以下。加工完成后,由于CNC切削会在PC表面和内部留下较大的残余应力,强烈建议将零件放入 110℃-135℃ 的恒温烤箱中进行 1-2小时的退火处理,缓慢冷却后即可彻底消除内应力,防止零件在后期使用或接触溶剂时发生应力开裂。