

 全景工厂


微信客服
微信公众号

抖音视频
2026-10-15 16:28:41
CNC手板制作是从3D图档到实物样件的减材制造过程,核心环节是编程、加工、后处理和检测。
拿到图档后先做DFM审图,确认材料、公差、关键尺寸、表面处理和装配关系。复杂件要拆件,确定加工基准面、装夹方式和分型面,同时评估刀具能否到达所有区域,尤其是深腔、内角和薄壁位置。
接着用CAM软件编写刀路,按粗加工、半精加工、精加工规划切削路径。粗加工快速去除余量,精加工保证尺寸和表面质量。刀具、转速、进给和切削深度会根据材料调整,比如铝合金、ABS、PC、POM、尼龙、不锈钢的切削参数差别很大。
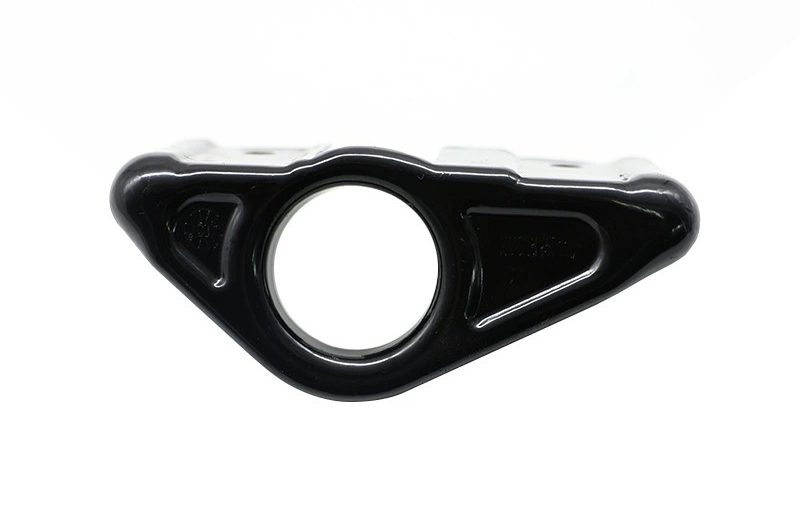
装夹后上机加工。小件可用平口钳,薄壁或大平面件常用真空吸盘,避免压伤和变形。加工过程中会监控刀具磨损和尺寸变化,必要时中途测量。对于大尺寸或薄壁件,通常先粗加工释放应力,再精加工关键面,防止变形。
下机后进入钳工后处理:去毛刺、清角、打磨刀痕,修补装配缝隙。若有多部件,还要试装,检查配合间隙、止口、螺纹和运动机构。
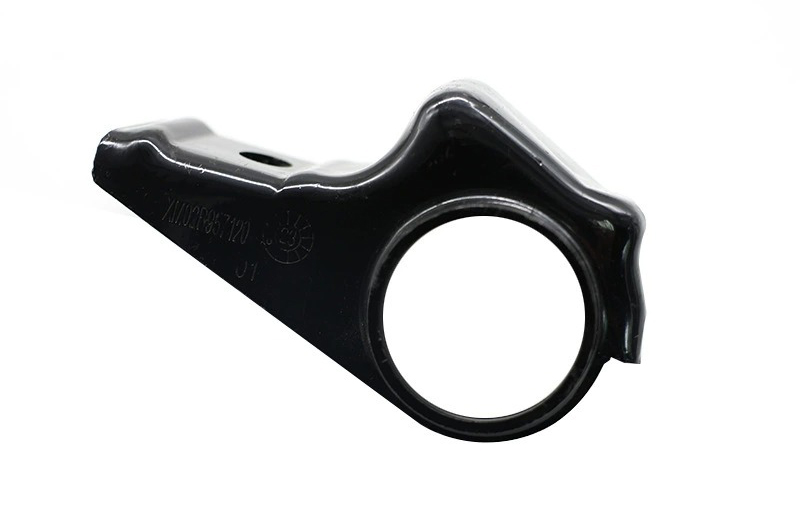
外观和表面处理按需求进行,常见有打磨抛光、喷砂、喷漆、电镀、阳极氧化、丝印、镭雕。铝合金件常做喷砂+阳极氧化,外观件则按PANTONE色号喷漆烘烤。
最后用卡尺、二次元或三坐标检测关键尺寸、平面度、孔位和装配关系,合格后包装交付。